Quản lý sản xuất bằng Excel: mẫu theo dõi theo máy, theo ca (tải miễn phí)
Quản lý sản xuất bằng Excel chạy tốt nhất khi mỗi dòng trong file là một máy trong một ca — ai đứng máy, làm mã hàng nào, cho lệnh nào, kế hoạch bao nhiêu, làm ra bao nhiêu, hỏng bao nhiêu — và mỗi lần máy dừng là một dòng riêng có giờ bắt đầu, giờ kết thúc, lý do. Từ hai bảng đó, Excel tự lên được tiến độ lệnh, báo cáo ca, Pareto dừng máy và tổng hợp theo máy. Bài này kèm bộ mẫu Excel theo máy, theo ca tải miễn phí làm đúng việc đó, và sáu dấu hiệu tự đo ngay trong file cho biết khi nào Excel không còn đủ.
Vì sao nên theo dõi theo máy, theo ca
Tổng sản lượng cả xưởng trong ngày trả lời câu "đã đủ hàng chưa", nhưng không trả lời "hụt ở đâu". Chỗ hụt luôn nằm ở một máy cụ thể, trong một ca cụ thể, vì một lý do cụ thể. File ghi mỗi ngày một dòng cho cả xưởng thì mất ba thông tin đó ngay từ lúc ghi — không công thức nào lấy lại được.
Còn một cái bẫy nữa của con số chung: cộng số chiếc của những mã hàng khác nhau. Một máy dập 12 giây một chiếc làm ra số chiếc gấp năm lần máy tiện 60 giây một chiếc, nên nó áp đảo mọi phép cộng theo chiếc.
Đạt kế hoạch
Dữ liệu mẫu trong tệp, 5 ngày × 2 ca. Cả xưởng cộng theo chiếc nên máy dập kéo con số lên.
Vì vậy mẫu có thêm một cột tính bằng phút thay vì bằng chiếc: hàng đạt × chu kỳ chuẩn ÷ thời gian kế hoạch. Chu kỳ chuẩn quy mọi mã hàng về cùng một đơn vị thời gian, nên con số gộp được giữa các máy — và đó chính là OEE.
Bộ mẫu Excel quản lý sản xuất theo máy, theo ca
Tải bộ mẫu Excel quản lý sản xuất theo máy, theo ca — một tệp .xlsx, không cần đăng nhập, chỉ dùng hàm có từ Excel 2010. Bảy mẫu nối với nhau: bạn chỉ nhập hai trang, và mọi tên máy, ca, mã hàng, lý do đều chọn từ danh sách khai một lần ở trang danh mục. Số điền sẵn là dữ liệu mẫu để thấy từng trang làm gì.
1. Sản lượng và tiến độ theo máy × ca
Mỗi ca, mỗi máy một dòng: ngày, ca, máy, người đứng máy, mã hàng, lệnh sản xuất, kế hoạch, sản lượng (gồm cả hàng lỗi), hàng lỗi, và giờ nhập số vào file. Mẫu tự tính hàng đạt, phần trăm đạt kế hoạch, tỷ lệ lỗi, và ba cột ít file nào có:
- Phút chưa ai giải thích = thời gian kế hoạch − phút dừng đã ghi − phút chạy theo chu kỳ chuẩn.
- Đạt so với lý thuyết = hàng đạt × chu kỳ chuẩn ÷ thời gian kế hoạch — tức OEE.
- Cần xem — tự đánh dấu dòng chạy nhanh hơn chu kỳ chuẩn, thiếu người đứng máy, không ghi lần dừng nào, hoặc trùng máy × ca.
2. Nhật ký dừng máy
Mỗi lần dừng một dòng: giờ bắt đầu, giờ kết thúc đọc từ đồng hồ, mã lý do. Danh mục lý do có hai cột đi kèm. Loại: dừng có kế hoạch (bảo trì định kỳ, không có đơn hàng) được trừ khỏi thời gian kế hoạch; mọi lý do khác là dừng ngoài kế hoạch. Bộ phận xử lý: bảo trì, kế hoạch – kho, sản xuất hay QC — để khi một lý do lặp lại thì biết ai phải làm gì, không phải để quy lỗi cho người đứng máy.
3. Theo dõi tiến độ sản xuất theo lệnh
Khai lệnh sản xuất một lần: số lượng, ngày cần xong. Mẫu tự cộng hàng đạt từ trang sản lượng theo ca, rồi tính còn lại, bình quân mỗi ca, số ca còn cần, và so với số ca còn lại tới hạn (bỏ ngày nghỉ khai ở danh mục).
LSX-2609-01 — kịp
Đã làm (sp): 3267 (81,7%) Còn lại (sp): 733 (18,3%)
LSX-2609-02 — kịp
Đã làm (sp): 4257 (85,1%) Còn lại (sp): 743 (14,9%)
LSX-2609-03 — nguy cơ trễ
Đã làm (sp): 2018 (57,7%) Còn lại (sp): 1482 (42,3%)
LSX-2609-04 — đã xong
Đã làm (sp): 8508 (100%) Còn lại (sp): 0 (0%)
LSX-2609-05 — kịp
Đã làm (sp): 7706 (64,2%) Còn lại (sp): 4294 (35,8%)
Dữ liệu mẫu trong tệp. LSX-2609-03 còn cần 8 ca nhưng chỉ còn 4 ca tới hạn ⇒ nguy cơ trễ.
4. Báo cáo ca in một trang
Chọn ngày và ca, bảng tự lấy từng máy: người đứng máy, mã hàng, kế hoạch, sản lượng, hàng lỗi, phút dừng, số lần dừng, phút chưa ai giải thích, đạt so với lý thuyết — thêm dòng tổng và chỗ ký của tổ trưởng, quản đốc.
5. Dừng máy theo lý do (Pareto)
Lọc theo khoảng ngày và theo máy; lý do xếp từ nhiều phút đến ít, kèm phần trăm cộng dồn, và một bảng gộp theo bộ phận xử lý. Thường vài lý do đầu chiếm phần lớn số phút — đó là chỗ nên sửa trước.
Phút
Dữ liệu mẫu trong tệp — 63 lần dừng, 5 ngày, 4 máy. Ba lý do đầu chiếm 63,5% số phút.
6. Tổng hợp theo máy
Chọn khoảng ngày, mẫu cộng phút và sản phẩm rồi mới chia cho từng máy và cả xưởng — không lấy trung bình các phần trăm của từng ca.
7. Tự kiểm dữ liệu
Trang này không tính sản lượng mà đo độ tin của chính các con số trong file — nội dung ở mục sáu dấu hiệu bên dưới.
Dùng bộ mẫu trong bốn bước
1. Khai danh mục một lần
Máy, ca, mã hàng kèm chu kỳ chuẩn, lý do dừng, người đứng máy, ngày nghỉ trong tuần. Chu kỳ chuẩn là con số quan trọng nhất.
2. Mỗi ca: một dòng cho mỗi máy
Và một dòng cho mỗi lần dừng, giờ đọc từ đồng hồ.
3. Cuối ca: in báo cáo ca
Chọn ngày và ca, tổ trưởng ký.
4. Cuối tuần: xem lại
Lý do dừng nào ăn nhiều phút nhất, lệnh nào nguy cơ trễ, trang tự kiểm nói gì.
Bốn luật giữ file Excel sản xuất không vỡ
- Một dòng là một sự kiện — một máy trong một ca, hoặc một lần dừng. Không gộp ô, không chèn dòng tổng giữa bảng: lọc, SUMIFS, PivotTable đều cần bảng phẳng.
- Chọn từ danh sách, không gõ tay. "Máy 1", "máy1" và "M01" là ba máy khác nhau với Excel; một dấu cách thừa là một dòng lặng lẽ biến khỏi tổng.
- Người đứng máy có cột riêng. Trong một buổi khảo sát, chúng tôi thấy cột ghi chú của file sản xuất đang chứa tên người làm. Nhu cầu biết ai làm là có thật — chỉ là cột ghi chú không cộng, không lọc được.
- Ghi giờ nhập số. Biết số đến muộn bao lâu là biết nó còn dùng được vào việc gì.
Excel giỏi tính toán — chỗ yếu là số đi vào file
Mọi công thức trong bộ mẫu đều đúng, nhưng kết quả chỉ đúng tới mức con số người ta ghi vào. Ở xưởng ghi sổ cuối ca, một con số đi từ máy tới người cần xem qua bốn chặng:
1. Máy dừng, máy chạy
Không ai ghi ngay lúc đó — người đứng máy còn đang xử lý sự cố.
2. Cuối ca: ghi sổ
Giờ dừng được nhớ lại; lần dừng vài chục giây thì không ai nhớ.
3. Hôm sau: nhập Excel
Tổ trưởng hoặc thống kê gõ lại từ sổ.
4. Gửi file
Muốn xem ở ngoài xưởng thì phải có người xuất file gửi đi.
Mỗi chặng làm mất một ít: độ chính xác ở chặng hai, thời gian ở chặng ba và bốn. Sáu dấu hiệu dưới đây đo đúng những chỗ mất đó.
Sáu dấu hiệu đã tới lúc cần phần mềm — tự đo trong file của bạn
Không cần tin lời ai: mở file đang dùng và đo. Trang Tự kiểm dữ liệu trong bộ mẫu tính sẵn các dấu hiệu này; với file của riêng bạn, công thức ghi kèm (giả sử số phút dừng nằm ở cột I; máy đặt vùng Việt Nam ngăn đối số bằng dấu chấm phẩy như dưới đây, máy đặt vùng Mỹ dùng dấu phẩy).
1. Số phút dừng phần lớn là số tròn
Nếu giờ bắt đầu và giờ kết thúc được đọc từ đồng hồ đến từng phút, chỉ khoảng một phần năm số lần dừng có số phút chia hết cho 5. Tỷ lệ cao hơn hẳn nghĩa là giờ dừng đang được nhớ lại và làm tròn — số phút là ước lượng. Đo: =SUMPRODUCT((I2:I500<>"")*(MOD(I2:I500;5)=0))/COUNT(I2:I500).
Chia hết cho 5
Dòng đầu là kỳ vọng khi đọc giờ từ đồng hồ. Dòng sau là dữ liệu mẫu trong tệp, dựng giống sổ ghi tay cuối ca.
2. Không có lần dừng nào dưới 5 phút
=COUNTIF(I2:I500;"<5") bằng 0 nghĩa là dừng vặt không được ghi. Chúng có thật: ở nhà máy có máy CNC và máy dập mà chúng tôi làm hệ thống đo OEE, máy dập có hẳn một mã riêng cho những lần dừng dưới 10 giây. Không ai ghi thì chúng không biến mất — chúng nằm trong dấu hiệu thứ ba.
3. Phút chưa ai giải thích lớn — hoặc âm
Lấy thời gian kế hoạch của ca trừ phút dừng đã ghi, trừ tiếp số phút lẽ ra phải chạy để làm ra sản lượng đó theo chu kỳ chuẩn. Phần còn lại là thời gian máy chạy chậm hoặc dừng mà không ai ghi.
Ca 2, 21/09 (phút)
Chạy theo chu kỳ chuẩn: 260,6 (62,1%) Dừng đã ghi: 85 (20,2%) Chưa ai giải thích: 74,4 (17,7%)
Dữ liệu mẫu trong tệp — máy dập 1, ngày 21/09, ca 2: 1303 chiếc × 12 giây = 260,6 phút.
Nếu con số này âm, máy đã chạy nhanh hơn chu kỳ chuẩn — gần như luôn là chu kỳ chuẩn của mã hàng đặt dài hơn thực tế, đúng cái bẫy làm hiệu suất vượt 100%. Trong dữ liệu mẫu, mã hàng MH-E được cài sẵn lỗi này, và bốn ca của nó bị đánh dấu ở cột "Cần xem".
4. Số đến sau khi ca đã qua
Với cột giờ nhập ở J và ngày của ca ở A: =INT(J2)-A2 là số ngày trễ. Số đến sau khi ca kết thúc thì chỉ còn dùng để báo cáo, không còn dùng để xử lý — máy hỏng lúc 9 giờ sáng mà chiều hôm sau quản lý mới thấy, thì cả một ca đã trôi qua. Cuối tuần còn kéo số của thứ Sáu sang thứ Hai.
5. Tên người nằm trong cột ghi chú
Đây là dấu hiệu của một nhu cầu chưa được đáp ứng: người quản lý muốn biết ai làm, ai đứng thay — nhưng file không có chỗ cho điều đó. Dấu hiệu này sửa được ngay trong Excel: thêm cột người đứng máy, chọn từ danh sách. Muốn dùng nó để đánh giá người thì cần thêm chu kỳ chuẩn theo mã hàng và tách phần của máy — xem bài KPI cho công nhân sản xuất trên samitech.vn.
6. Muốn xem từ ngoài xưởng phải có người xuất file gửi ra
Một chủ xưởng nói với chúng tôi: "chỉ xem được tại nhà máy… muốn xem từ ngoài phải có người xuất file và gởi ra, rất bất tiện". Và nếu mỗi bộ phận giữ một bản sao riêng của cùng một file, sớm muộn sẽ có câu hỏi "bản nào đúng".
Khi nào Excel vẫn đủ
Không phải xưởng nào cũng cần phần mềm. Nếu cả ba điều dưới đây đúng, hãy giữ Excel và dùng bộ mẫu này:
- Ít máy, chạy dài một mã hàng, dừng ít và dễ nhớ.
- Trang tự kiểm cho kết quả gần mức để so: số tròn quanh một phần năm, có ghi cả lần dừng ngắn, phút chưa ai giải thích nhỏ.
- Không ai cần xem số trong lúc ca đang chạy — báo cáo hôm sau là đủ cho cách xưởng đang vận hành.
Lấy số từ máy — Excel chỉ còn cho phân tích riêng
Khi số được lấy thẳng từ máy và hệ thống đã có sẵn báo cáo theo máy, theo ca, theo lý do dừng, Excel không còn là chỗ làm báo cáo hằng ngày nữa. Nhà máy chỉ tải dữ liệu ra Excel khi cần một phân tích riêng, không thường xuyên — chẳng hạn so một mã hàng qua nhiều tháng cho một buổi họp cải tiến.
OEE.vn làm đúng phần lấy số từ máy cho nhà máy vừa và nhỏ: gateway đọc tín hiệu có sẵn trên máy (đèn tháp, relay, công tắc hành trình, cảm biến đếm), không phải thay PLC hay đặt server tại xưởng. Thời gian chạy, dừng và sản lượng cập nhật liên tục, xem trên trình duyệt ở bất cứ đâu, theo máy, theo chuyền, theo ca; lý do dừng phân tích theo Pareto và sáu tổn thất lớn; dữ liệu xuất ra Excel bất cứ lúc nào. Gói Pro có thêm lệnh sản xuất, với tiến độ tính từ sản lượng máy đếm được thay vì nhập tay.
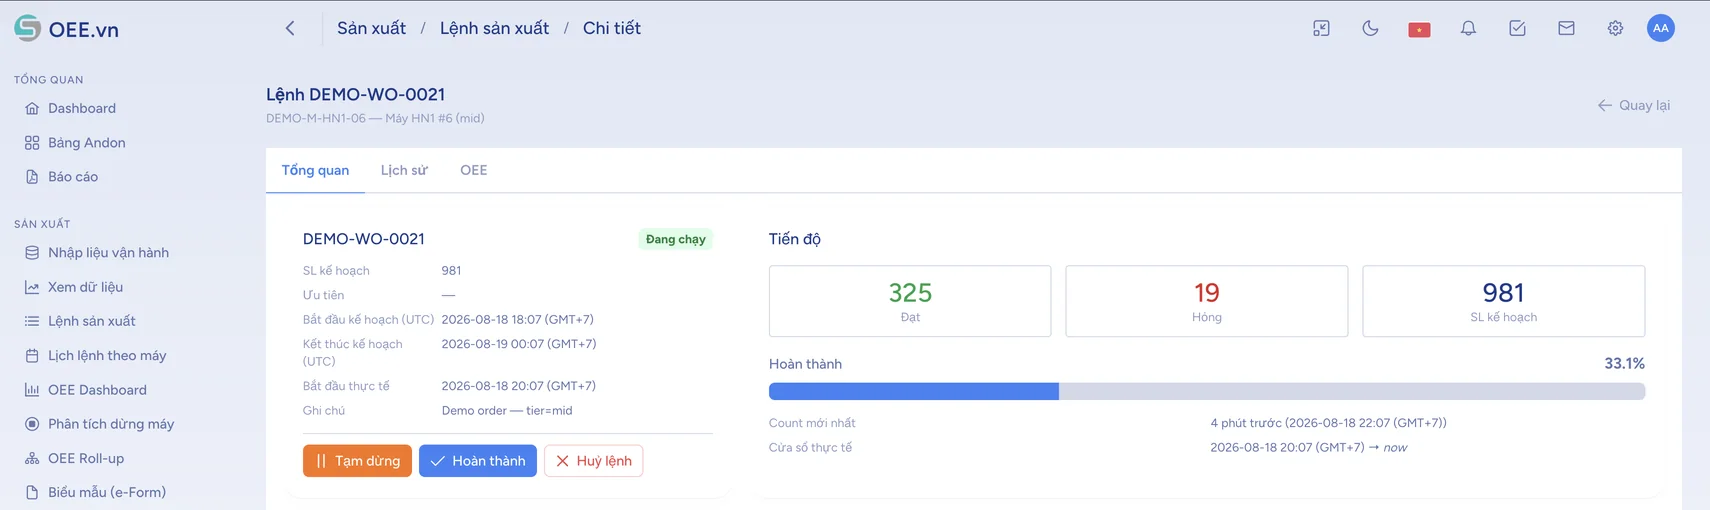
Phần mềm gói Free miễn phí tới 5 máy, không giới hạn thời gian; gateway mua một lần, từ 3.500.000đ mỗi máy — đủ để lắp thử trên máy đang có nhiều phút chưa ai giải thích nhất và so với chính file Excel của bạn. Xem cách hoạt động và bảng giá ở trang chủ OEE.vn.
Câu hỏi liên quan
Quản lý sản xuất bằng Excel có được không?
File Excel theo dõi tiến độ sản xuất cần những cột gì?
Làm sao theo dõi sản lượng theo ca bằng Excel?
Khi nào nên chuyển từ Excel sang phần mềm?
Excel có tính được OEE không?
Bắt đầu với một máy, hôm nay
Đăng ký, khai một máy và xem số chạy về. Gói Free không mất phí, không ràng buộc. Muốn lắp thử một máy hoặc hỏi báo giá thì gọi 0932797360 — Zalo cùng số.