OEE là gì? Cách tính OEE trong sản xuất và bao nhiêu là tốt
OEE (Overall Equipment Effectiveness — hiệu suất thiết bị tổng thể) cho biết trong khoảng thời gian máy được lên kế hoạch để sản xuất, bao nhiêu phần trăm thực sự biến thành hàng đạt, làm ra đúng nhịp chuẩn. Công thức gọn: OEE = Sẵn sàng (A) × Hiệu suất (P) × Chất lượng (Q). OEE 100% là máy chạy suốt thời gian kế hoạch, đúng tốc độ chuẩn, không một sản phẩm lỗi; OEE 75% nghĩa là cứ bốn giờ kế hoạch thì khoảng một giờ mất vào dừng máy, chạy chậm và hàng lỗi.
Một ca (phút)
Làm ra hàng đạt: 314 (74,8%) Làm ra hàng lỗi: 10 (2,4%) Chạy chậm, dừng vặt: 36 (8,6%) Máy dừng: 60 (14,3%)
Ví dụ trong bài — OEE = 314 ÷ 420 ≈ 74,8%
Bài này đi từ định nghĩa theo tiêu chuẩn, cách tính từng bước, sáu tổn thất lớn, đến câu hỏi "OEE bao nhiêu là tốt" — rồi tới những chỗ con số OEE dễ đánh lừa mà chúng tôi gặp khi xây và vận hành hệ thống đo OEE cho một nhà máy có máy CNC và máy dập. Cuối bài có mẫu Excel tính OEE tải miễn phí.
OEE là gì trong sản xuất
OEE sinh ra trong TPM (Total Productive Maintenance — bảo trì năng suất toàn diện). Seiichi Nakajima, người dẫn dắt việc đưa TPM vào các nhà máy Nhật Bản từ thập niên 1970 tại Viện Bảo trì Nhà máy Nhật Bản (JIPM), đưa ra OEE cùng "sáu tổn thất lớn"; cuốn Introduction to TPM của ông in năm 1984 và có bản tiếng Anh năm 1988. Mục đích ban đầu là đo tổn thất của thiết bị để biết phải cải tiến chỗ nào — không phải để chấm điểm con người.
Năm 2014, OEE được định nghĩa trong tiêu chuẩn quốc tế ISO 22400-2 — bộ định nghĩa chỉ số KPI cho điều hành sản xuất. Chuẩn giao tiếp OPC UA cho máy công cụ cũng hướng dẫn tính OEE theo đúng định nghĩa này từ dữ liệu máy CNC cung cấp. Có chuẩn chung thì hai hệ thống tính OEE theo cùng định nghĩa mới so được với nhau.
Cách dễ nhớ nhất: OEE trả lời ba câu hỏi về máy, mỗi câu một thành phần.
- Sẵn sàng (A — Availability, còn gọi là độ khả dụng): máy có chạy trong lúc cần chạy không?
- Hiệu suất (P — Performance): khi chạy, máy có chạy đúng nhịp chuẩn không?
- Chất lượng (Q — Quality): những gì làm ra có đạt không?
Công thức tính OEE
Bốn đại lượng nền, theo nghĩa trong ISO 22400-2:
- Thời gian kế hoạch (PBT — planned busy time): thời gian máy được xếp để vận hành, trừ thời gian dừng đã lên kế hoạch như bảo trì định kỳ. Trên thực tế, giờ nghỉ theo lịch ca cũng nằm ngoài.
- Thời gian chạy (APT — actual production time): thời gian máy thực sự sản xuất.
- Chu kỳ chuẩn (PRI — planned run time per item): thời gian theo kế hoạch để làm ra một sản phẩm, riêng cho từng mã hàng.
- Sản lượng (PQ) và hàng đạt (GQ): tổng số làm ra, và số đạt yêu cầu.
Viết bằng ký hiệu của ISO 22400-2: A = APT ÷ PBT · P = PRI × PQ ÷ APT · Q = GQ ÷ PQ. Tiêu chuẩn gọi thành phần thứ hai là Effectiveness, còn TPM gọi là Performance — cùng một phép tính.
Ví dụ tính OEE từng bước
Một máy tiện CNC chạy ca 8 giờ (480 phút), trong đó 60 phút là nghỉ giữa ca và giải lao theo lịch. Trong ca, máy hỏng 25 phút và mất 35 phút đổi mã hàng, cài đặt. Chu kỳ chuẩn của mã hàng là 60 giây một sản phẩm. Hết ca, máy làm ra 324 sản phẩm, trong đó 10 sản phẩm lỗi.
1. Thời gian kế hoạch = 420 phút
480 phút của ca − 60 phút nghỉ theo lịch.
2. Thời gian chạy = 360 phút
420 − 25 phút hỏng máy − 35 phút đổi mã hàng.
3. Sẵn sàng A = 85,7%
360 ÷ 420.
4. Hiệu suất P = 90,0%
324 sản phẩm × 1 phút ÷ 360 phút.
5. Chất lượng Q = 96,9%
(324 − 10) ÷ 324.
6. OEE = 74,8%
85,7% × 90,0% × 96,9%.
Nhìn theo thời gian thì dễ hình dung hơn: mỗi thành phần OEE cắt bớt một đoạn khỏi thời gian kế hoạch.
Phút
Ví dụ trong bài. Hụt giữa hai thanh liền nhau là một loại tổn thất: dừng máy 60 phút, tốc độ 36 phút, chất lượng 10 phút.
Cách kiểm tra nhanh một con số OEE
Nhân ba tỷ lệ lại, thời gian chạy và sản lượng triệt tiêu nhau, chỉ còn:
OEE = Hàng đạt × Chu kỳ chuẩn ÷ Thời gian kế hoạch
Với ví dụ trên: 314 × 1 phút ÷ 420 phút = 74,8% — khớp. Phép kiểm này chỉ cần ba con số, và nói lên điều cốt lõi của OEE: trong thời gian kế hoạch, máy làm ra được bao nhiêu phần so với lý thuyết — đếm bằng hàng đạt. Khi con số OEE trên báo cáo không khớp phép kiểm này, gần như chắc chắn hai bên đang dùng định nghĩa khác nhau cho thời gian kế hoạch, chu kỳ chuẩn hoặc cách đếm hàng đạt.
Sáu tổn thất lớn (Six Big Losses)
Nakajima chia tổn thất của thiết bị thành sáu nhóm. Mỗi nhóm rơi vào đúng một thành phần OEE — nên khi OEE thấp, nhìn thành phần nào thấp là biết nên tìm ở nhóm nào.
Ví dụ ở máy CNC, máy dập — và dấu hiệu nhận ra trong dữ liệu:
- Hỏng máy (A): lỗi trục chính, gãy khuôn, sự cố điện. Dấu hiệu: lần dừng dài, lý do thuộc nhóm máy móc.
- Cài đặt, đổi mã hàng (A): thay khuôn, thay đồ gá, chỉnh máy, chạy mẫu đầu. Dấu hiệu: lần dừng đi liền với lúc đổi lệnh sản xuất.
- Dừng vặt (P): kẹt phôi vài giây, cảm biến báo sai, rời máy chốc lát. Dấu hiệu: rất nhiều lần dừng rất ngắn, thường không ai ghi.
- Chạy chậm hơn chuẩn (P): giảm tốc vì dao mòn, vật liệu khó, máy cũ. Dấu hiệu: chu kỳ thực tế dài hơn chu kỳ chuẩn.
- Phế phẩm, sửa lại (Q): sai kích thước, ba via, phải gia công lại. Dấu hiệu: hàng lỗi rải đều trong ca.
- Hàng lỗi lúc khởi động (Q): chi tiết đầu ca, đầu lô, sau đổi khuôn chưa ổn định. Dấu hiệu: hàng lỗi dồn ở đầu ca, đầu lô.
Downtime trong sản xuất là gì
Downtime (thời gian dừng máy) là khoảng máy không sản xuất trong thời gian kế hoạch. Có hai loại cần tách rõ:
- Dừng có kế hoạch — bảo trì định kỳ, nghỉ theo lịch, không có đơn hàng: được trừ ra từ đầu, không nằm trong thời gian kế hoạch nên không kéo OEE xuống.
- Dừng ngoài kế hoạch — hỏng máy, chờ vật tư, cài đặt kéo dài: đây là tổn thất sẵn sàng, làm giảm A.
Trên mạng, "downtime" còn hay dùng cho máy chủ và website ngừng hoạt động — cùng ý "thời gian ngừng", nhưng là chuyện của ngành công nghệ thông tin.
Dừng vặt tính vào đâu: phải có một ngưỡng
Ranh giới giữa "dừng vặt" (thuộc P) và "dừng máy" (thuộc A) là một quy ước, và mỗi nhà máy phải tự chốt. Ở nhà máy có máy CNC và máy dập mà chúng tôi làm hệ thống, máy dập dùng hai ngưỡng do chính nhà máy đặt và tự chỉnh được: lần dừng dưới 10 giây gắn mã "dừng ngắn" riêng, còn một nhát dập phải chậm quá 10 lần chu kỳ chuẩn mới bị xem là máy dừng.
Có một điều đáng yên tâm: theo phép kiểm nhanh ở trên, dời một lần dừng từ P sang A không làm OEE thay đổi — OEE chỉ phụ thuộc hàng đạt, chu kỳ chuẩn và thời gian kế hoạch. Ngưỡng chỉ quyết định bạn tìm nguyên nhân ở đâu. Những lần dừng vặt không ai ghi cũng không biến mất: chúng tự hiện ra thành hiệu suất P thấp.
OEE bao nhiêu là tốt?
Con số hay được nhắc là 85% — mức "đẳng cấp thế giới". Nó bắt nguồn từ sách của Nakajima: các mốc thường được dẫn là sẵn sàng 90%, hiệu suất 95%, chất lượng 99,9%, nhân lại được khoảng 85%. Ông đặt những mốc này theo kinh nghiệm thực tế, như mức tối thiểu nên hướng tới, và ghi nhận các nhà máy đoạt giải TPM ở Nhật đều có OEE trên 85%.
Vì OEE là tích của ba tỷ lệ, con số tụt rất nhanh: ba thành phần cùng 90% thì OEE chỉ còn 72,9%.
OEE
Mốc Nakajima theo các nguồn dẫn lại (oee.com, Raju và cộng sự 2022); hai dòng còn lại tính trong bài.
Nhưng 85% cần được đọc đúng bối cảnh:
- Theo Vorne — một hãng Mỹ làm thiết bị đo OEE — các mốc này có gốc từ Nhật Bản, thập niên 1970, ngành ô tô, và áp cho sản xuất rời rạc (từng chi tiết, từng sản phẩm), không phải ngành quá trình như hoá chất. Cũng theo quan sát của họ, phần lớn nhà máy có OEE gần 60%, và số nhà máy dưới 45% nhiều hơn số nhà máy trên 85%.
- So với chính mình trước. Một máy dập đổi khuôn nhiều lần trong ca sẽ có A thấp hơn một máy tiện chạy một mã hàng cả tuần — so hai máy đó với cùng một mốc là không công bằng. Mục tiêu tốt là mục tiêu nhích lên được sau vài tháng cải tiến.
- Mỗi nhà máy tự đặt ngưỡng chấp nhận. Nhà máy CNC và máy dập nói trên đặt ngưỡng riêng cho ba thứ: OEE 69%, sản lượng 75% so với mục tiêu, hiệu suất 90%. Chúng hiện thành đường ngang trên biểu đồ; ngày nào đạt thì cột tô xanh.
- Và quan trọng nhất: trước khi so với 85%, kiểm tra chu kỳ chuẩn — mục ngay dưới đây.
Khi con số OEE đánh lừa: kinh nghiệm từ một nhà máy CNC và máy dập
Phần này rút từ hệ thống OEE chúng tôi xây và đang vận hành cho một nhà máy có máy tiện, máy phay CNC và máy dập. Mỗi máy gửi tín hiệu chạy, dừng và sản lượng lên hệ thống; người đứng máy quét mã khi bắt đầu ca và quét lệnh sản xuất — lệnh mang sẵn chu kỳ chuẩn của mã hàng. OEE được tính theo từng giờ, chốt sổ cuối mỗi giờ và rà lại một lần cuối ngày; bảng giờ đã chốt là "chuẩn đối soát" khi có tranh luận về số. Những bài học dưới đây đều bắt đầu từ một câu hỏi của nhà máy về một con số trông lạ.
Bẫy 1: Chu kỳ chuẩn đặt rộng — hiệu suất đứng yên ở 100%
Nếu chu kỳ chuẩn ghi trên lệnh sản xuất dài hơn tốc độ máy chạy thật, hiệu suất P tính ra vượt 100%. Phần lớn phần mềm OEE — cả hệ thống này lẫn OEE.vn — kẹp P ở trần 100% để con số không vô lý, và chính cái trần đó che mất vấn đề.
Đo lại dữ liệu tháng 7/2026 của nhà máy, tỷ lệ khung giờ có P thật vượt 100% (đã bị kẹp về 100%) như sau:
Khung giờ bị kẹp trần
Đo trên dữ liệu thật của một nhà máy, đã ẩn tên máy.
Soi riêng một mã hàng trên máy dập: chu kỳ chuẩn trên lệnh là 30 giây, còn thực tế trung bình 17,4 giây qua 65 giờ chạy, chưa lần nào chậm hơn 26 giây. Hiệu suất thật khoảng 172%, màn hình hiện 100% — và OEE của những giờ đó bị thổi phồng theo.
Nhà máy từng đề nghị xoá các giờ 100% khỏi báo cáo vì nghĩ đó là số sai. Chúng tôi khuyên không: sản lượng của những giờ đó là thật; cái sai là chu kỳ chuẩn. Xoá đi thì mất sản lượng thật, còn nguyên nhân vẫn nằm đó.
Cách xử lý đúng:
- Theo dõi tỷ lệ giờ có P đúng 100% của từng máy, từng mã hàng — tỷ lệ cao là dấu hiệu chuẩn đặt rộng.
- Đo lại chu kỳ chuẩn cho những mã đó và cập nhật vào lệnh sản xuất.
- Báo trước với ban lãnh đạo: OEE sẽ giảm. Không phải máy kém đi, mà là con số bắt đầu nói thật — và từ đó hiệu suất P mới dùng để quản lý được.
Bẫy 2: Lấy trung bình cộng các phần trăm
Gộp OEE của nhiều giờ, nhiều ca hay nhiều máy mà lấy trung bình cộng các phần trăm là để khoảng thời gian ngắn nặng ngang khoảng dài. Ví dụ hai máy trong cùng một khoảng xem: máy tiện có 60 phút kế hoạch, chạy 54 phút (A = 90%); máy dập có 20 phút kế hoạch, chạy 10 phút (A = 50%).
Sẵn sàng A gộp
Ví dụ trong bài
Cộng rồi mới chia — (54 + 10) ÷ (60 + 20) = 80% — phản ánh đúng thực tế: trong 80 phút kế hoạch, máy chạy 64 phút. Đó là bình quân có trọng số, và hệ thống tính ngày, tuần, tháng theo cách này. Tuy vậy nhà máy trên vẫn cần con số thứ hai — trung bình cộng theo máy, (90% + 50%) ÷ 2 = 70% — vì báo cáo OEE hằng tháng của họ cho mỗi máy trọng số ngang nhau. Hệ thống giữ cả hai và đặt tên rõ ràng. Bẫy không nằm ở việc chọn cách nào, mà ở chỗ hai con số cùng mang tên OEE mà khác cách gộp, rồi bị đem so với nhau.
Khi đánh giá người đứng máy cũng phải cộng rồi mới chia — xem bài KPI cho công nhân sản xuất trên samitech.vn.
Bẫy 3: Mỗi người hiểu "thời gian kế hoạch" một kiểu
Cùng một máy, cùng một ca, OEE có thể lệch nhau hàng chục điểm chỉ vì mẫu số khác nhau: có trừ giờ nghỉ ca không, có trừ lúc không có đơn hàng không, có tính giờ máy chạy mà không ai đứng máy không. Không có đáp án duy nhất — nhưng phải chốt một lần, viết ra, và áp cho mọi máy.
Ở nhà máy trên, các quy ước đã chốt gồm:
- OEE chỉ tính trong thời gian có người đứng máy (đã quét mã đầu ca): OEE đo ca làm việc, không đo máy chạy không người.
- Giờ nghỉ theo lịch của từng ca tự động nằm ngoài thời gian kế hoạch.
- Hàng đem đi thử mẫu tính là tổn thất chất lượng.
- Dừng có kế hoạch — thiếu đơn hàng, bảo trì, nghỉ lễ — được đăng ký qua một chức năng riêng, với bốn luật:
1. Đăng ký trước
Thời điểm bắt đầu phải ở tương lai: không đăng ký bù cho một lần dừng đã xảy ra.
2. Chỉ huỷ khi chưa bắt đầu
Kế hoạch đã bắt đầu thì giữ nguyên; bản bị huỷ không bị xoá mà chuyển trạng thái.
3. Loại trọn khoảng đó
Sản lượng, hàng lỗi và dừng máy bên trong khoảng đã đăng ký đều nằm ngoài phép đo.
4. Ghi nhật ký
Ai tạo, ai huỷ, lúc nào — xem lại được.
Luật "đăng ký trước" là chỗ đáng học nhất: nếu cho khai dừng có kế hoạch sau khi máy đã dừng, mọi lần hỏng máy đều có thể được hợp thức hoá, và OEE đẹp lên mà máy không tốt hơn chút nào.
Đo OEE bằng Excel hay tự động
Bắt đầu bằng Excel là hoàn toàn được — mẫu kèm bài làm đúng việc đó. Mỗi dòng là một máy × một ca: điền thời gian ca, nghỉ theo lịch, các lần dừng theo nhóm, chu kỳ chuẩn, sản lượng và hàng lỗi; mẫu tự tính A, P, Q, OEE, cột phép kiểm nhanh, số phút tổn thất theo từng loại, và đánh dấu dòng có P vượt 100%. Trang tổng hợp theo máy cộng rồi mới chia, kèm trung bình cộng để thấy hai số khác nhau thế nào. Dữ liệu điền sẵn là dữ liệu mẫu; dòng đầu là ví dụ máy tiện trong bài.
Giới hạn của cách ghi tay nằm ở độ tin của số: phút dừng ghi nhớ lại cuối ca, dừng vặt không ai ghi, sản lượng chép từ bộ đếm — mà bộ đếm của máy đếm chu kỳ, gồm cả hàng lỗi. Khi lấy thẳng từ máy thì thời gian chạy, dừng và sản lượng tự về theo từng phút; người đứng máy chỉ còn việc chọn lý do cho mỗi lần dừng — việc duy nhất máy không tự biết.
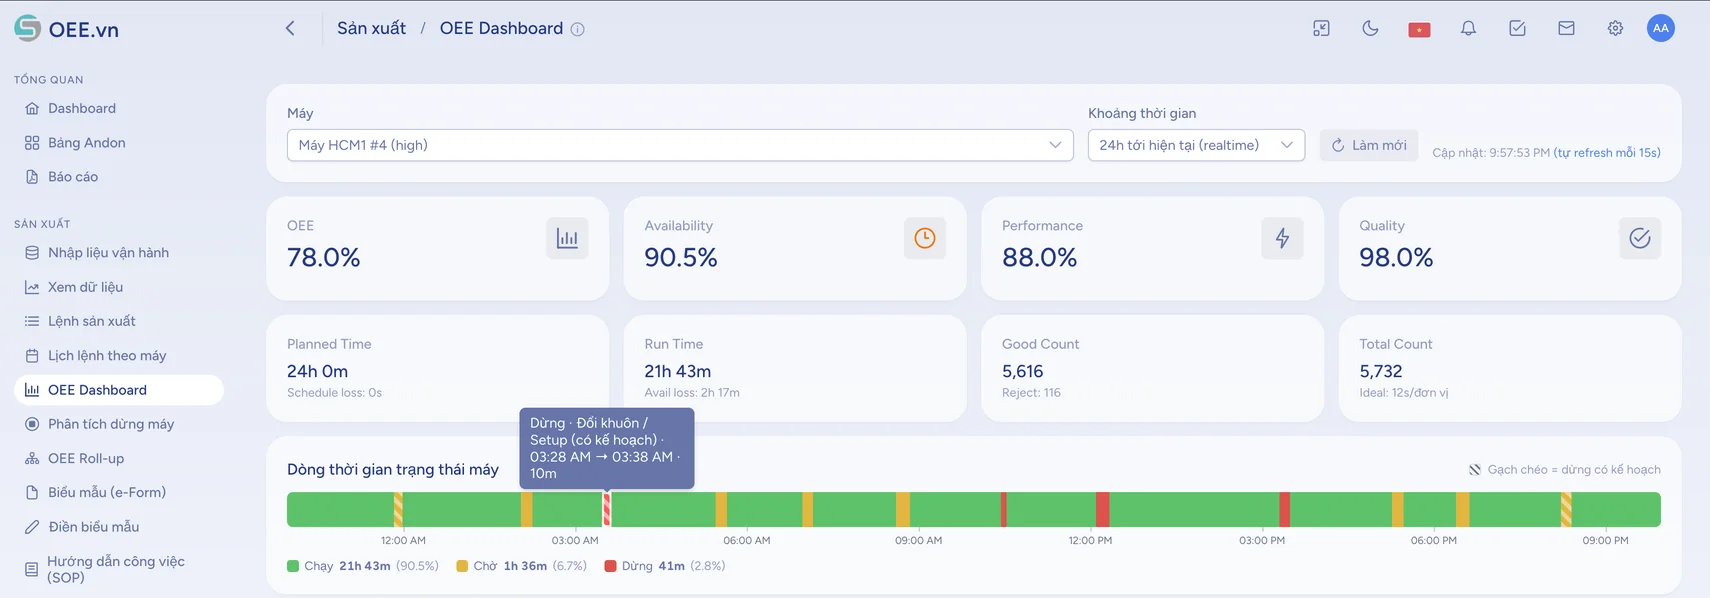
OEE.vn làm đúng phần đó cho nhà máy vừa và nhỏ: gateway đọc tín hiệu có sẵn trên máy (đèn tháp, relay, công tắc hành trình, cảm biến đếm), không phải thay PLC hay đặt server tại xưởng; OEE xem theo máy, theo chuyền, theo ca, gộp nhiều máy bằng bình quân có trọng số; dừng máy phân tích theo Pareto và sáu tổn thất lớn. Xem cách hoạt động và bảng giá ở trang chủ OEE.vn.
Câu hỏi liên quan
OEE là gì trong sản xuất?
Công thức tính OEE là gì?
OEE bao nhiêu là tốt?
Six Big Losses gồm những gì?
Downtime trong sản xuất là gì?
OEE có vượt 100% được không?
ISO 22400 định nghĩa OEE thế nào?
Bắt đầu với một máy, hôm nay
Đăng ký, khai một máy và xem số chạy về. Gói Free không mất phí, không ràng buộc. Muốn lắp thử một máy hoặc hỏi báo giá thì gọi 0932797360 — Zalo cùng số.